A integridade mecânica da zona de refino dita a qualidade do tratamento das fibras e a vida útil do equipamento. O Suporte do Disco Estator (Cabeça Estacionária) e o Suporte do Disco Rotor (Cabeça do Rotor) servem como as bases fundamentais para os discos refinadores. Para a aplicação bem-sucedida de qualquer disco de refinador plano fabricado, esses suportes devem manter tolerâncias dimensionais rigorosas, paralelismo absoluto e extrema durabilidade metalúrgica.
Rotor Disc Holder (Rotor Head)
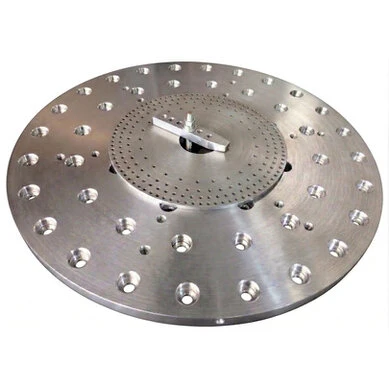
- Montagem: O componente é montado com segurança no eixo de uma máquina de balanceamento dinâmico especializada. A montagem deve replicar perfeitamente como a cabeça do rotor ficará no eixo principal do refinador real para garantir a concentridade.
Preparação e Instalação
- Limpeza e Inspeção: A cabeça do rotor deve ser completamente usinada, livre de qualquer resíduo, fluidos de corte ou rebarbas.
- Estado de Montagem: Dependendo da rigidez da operação, a cabeça do rotor pode ser balanceada nua, ou pode ser balanceada como um conjunto completo com as placas de refinamento instaladas (ou usando pesos "falsos" exatos) para simular as condições reais de operação.
A Série de Medições (Giro)
A máquina de balanceamento gira o cabeçote do rotor até uma velocidade de teste específica. À medida que ele gira, sensores piezoelétricos de alta sensibilidade, localizados nos suportes da máquina, medem as forças de vibração geradas por qualquer distribuição assimétrica de peso. O computador da máquina calcula dois dados cruciais:
- Amplitude: A magnitude do desequilíbrio (a massa do ponto pesado).
- Ângulo de fase: Exatamente onde o ponto mais pesado está localizado na circunferência de 360 graus do rotor.
Correção em Massa
Uma vez que o computador identifica a localização exata e a quantidade de desbalanceamento, o técnico deve corrigi-lo. Para uma peça sólida de aço como um cabeçote de rotor, isso é quase sempre feito por remoção de material.
- Furação/Fresagem: O técnico fura buracos rasos e precisos ou fresagem pequenas quantidades de metal nas coordenadas "pesadas" específicas indicadas pela máquina. Esses buracos de correção são normalmente feitos na face traseira ou no diâmetro externo não trabalhado do cabeçote do rotor, nunca na face de montagem usinada com precisão onde os discos refinadores se assentam.
- Adição de Material (Raro): Em algumas aplicações industriais, contrapesos podem ser soldados, mas para rotores de refinadores de alta precisão sujeitos a polpas corrosivas altamente, a remoção de material é o método preferido e mais seguro.
Verificação e Tolerâncias
O rotor é girado novamente para verificar a correção. Esse processo iterativo é repetido até que o desbalanceamento residual caia dentro de limites aceitáveis. O balanceamento final é medido de acordo com padrões internacionais, tipicamente a ISO 1940-1. Para máquinas refinadoras de alta velocidade, geralmente é exigido um grau de qualidade de balanceamento de G6.3 ou até mesmo o mais rigoroso G2.5 para garantir uma operação suave e assegurar o controle preciso do espaço necessário para um tratamento uniforme das fibras.