Os pré-refinadores são essenciais para desmembrar os feixes residuais mecanicamente, reduzindo o consumo de químicos, baixando o dispêndio energético global e preparando a fibra para um desenvolvimento de propriedades muito mais refinado a jusante. Consequentemente, permitem que a indústria opere digestores com números Kappa muito mais elevados.
Para dominar a arte da engenharia de pré-refinadores, é necessário mergulhar na matemática da termodinâmica fluida e nas forças de cisalhamento que atuam no equipamento. O controlo da refinação assenta invariavelmente numa premissa baseada em duas dimensões: "quanta" energia total é transferida para a suspensão fibrosa, e com que "intensidade" essa energia é aplicada a cada fração de fibra individual.
Alto Cisalhamento Hidrodinâmico
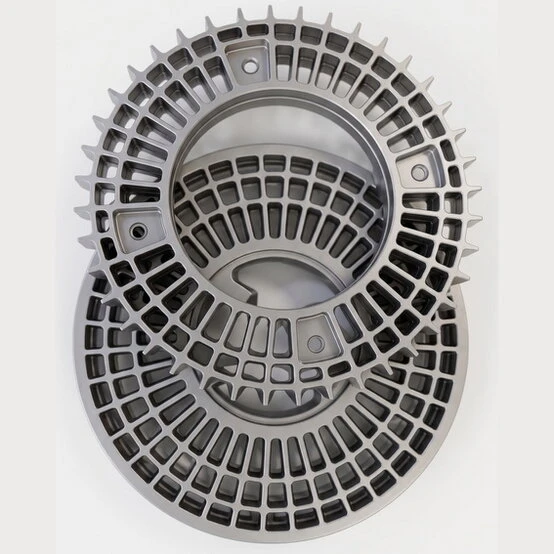
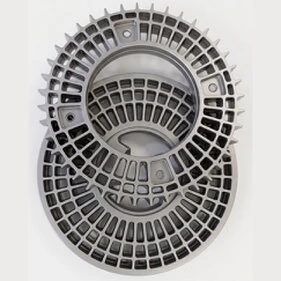
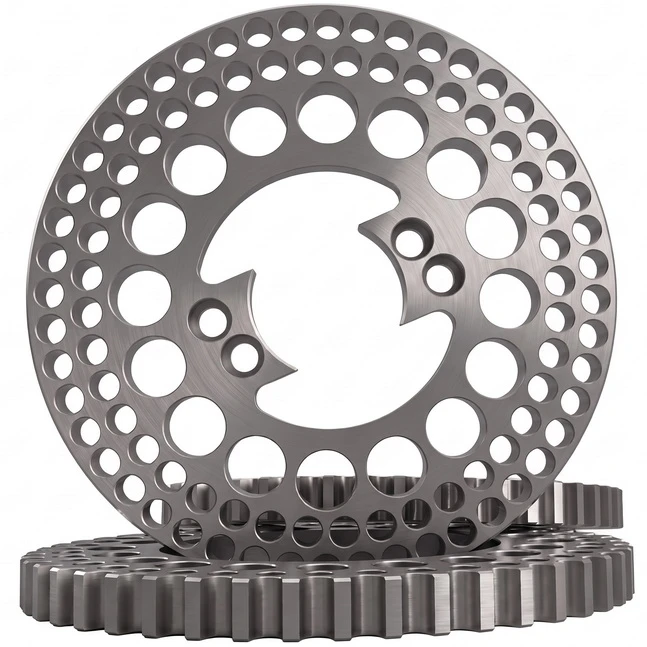
Pela geometria das zonas de impacto, o tipo de furação e o cubo central, essas peças seguem o padrão de engenharia projetado para operar em equipamentos de marcas consagradas no setor de papel e celulose, sendo fortemente compatíveis com:
Voith (série ZSE): O padrão de dentes e anéis escalonados é a marca registrada dos deflakers desta linha e dos clássicos modelos Entstipper (Escher Wyss).
Andritz ou Metso/Valmet: Equipamentos que utilizam configurações semelhantes de rotores e estatores para desagregação agressiva de aparas e refugo úmido.
A peça inferior na imagem apresenta raios curvos no centro, o que é típico de um rotor para facilitar a admissão e aceleração da massa em direção à periferia, enquanto a peça superior atua como o estator.
A principal função geométrica dessas peças é garantir que a energia do equipamento seja gasta em fricção interfibrilar e hidrodinâmica, individualizando as fibras perfeitamente para otimizar o trabalho dos refinadores de discos que virão na etapa seguinte do processo.
Aplicações Recomendadas
- Processamento de Aparas (Fibras Secundárias): São excelentes para a desagregação final de flocos de papel reciclado e aparas de papelão (OCC) que não foram totalmente separados no pulper. O design obriga a massa a passar por múltiplas acelerações e desacelerações, separando as fibras individualmente sem reduzir o seu comprimento (preservando a resistência mecânica).
- Recuperação de Refugo de Máquina (Broke): Muito utilizadas no tratamento do refugo seco e úmido (aparos) gerado na própria máquina de papel. Elas garantem que a massa retorne ao sistema completamente homogênea e livre de "pastilhas" ou grumos (flakes) que causariam quebras de folha ou defeitos no papel acabado.
- Tratamento de Papéis Resistentes a Úmido (Wet Strength Paper): Devido à alta turbulência e aos impactos hidráulicos repetitivos gerados pelos dentes escalonados, este perfil é altamente eficiente para ajudar a quebrar as fortes ligações de resina em papéis toalha, rótulos e embalagens especiais.
- Desagregação de Celulose Virgem: Aplicadas logo após a despolpagem de fardos comerciais para garantir que não restem feixes de fibras (bundles) grudados antes que a massa siga para a etapa de refinação principal.
Características de Fluxo
- Trajetória Radial e Aceleração: A pasta celulósica é alimentada através do olhal central do rotor, onde as nervuras curvas internas impulsionam o fluido radialmente para o exterior através de força centrífuga, atuando como um propulsor.
- Cisalhamento de Alta Frequência (Zonas de Transição): O fluxo é forçado a ziguezaguear pelas câmaras de expansão (as cavidades retangulares) e pelas restrições de passagem (os dentes). Esta passagem através dos anéis concêntricos intercalados do rotor e do estator cria ciclos repetitivos de extrema aceleração e desaceleração.
- Impacto Hidráulico e Fricção (Sem Corte Físico): O cruzamento contínuo das arestas em alta velocidade gera intensos vórtices e zonas de microcavitação. A energia mecânica é transferida sob a forma de fricção interfibrilar (choque de fluido contra fluido), promovendo a desagregação sem cortar a fibra ou prejudicar parâmetros como a resistência à compressão.
- Efeito de Auto-Limpeza: A geometria radial das aberturas impede a acumulação de contaminantes leves e plásticos, garantindo um fluxo contínuo e evitando o empastamento do equipamento.
Especificações
- Exigência Metalúrgica: O regime de forte turbulência, abrasão e microcavitação exige ligas de elevado desempenho. A fundição de precisão, muitas vezes utilizando fornos de alta indução, é fundamental para trabalhar com aços inoxidáveis, ligas de alto cromo, superausteníticas ou aços ferramenta, garantindo uma vida útil prolongada sem fratura dos dentes.
- Tolerâncias Dimensionais (Gap): A eficiência da desagregação depende da manutenção de uma folga (gap) extremamente precisa e paralela entre o estator e o rotor. A precisão do modelo apresentado
- Design Específico de Aplicação: A largura dos canais de fluxo e o ângulo de ataque dos dentes variam consoante a consistência da massa a tratar (geralmente entre 3% e 6%) e o índice de contaminação das aparas, de forma a otimizar o consumo de energia específica do sistema.
Impacto do Número Kappa no Rendimento e Consumo Químico
O gráfico a seguir demonstra a correlação direta entre o aumento do Número Kappa (grau de delignificação residual) e o ganho proporcional de rendimento de fibra celulósica por tonelada de madeira. Conforme o digestor opera sob condições mais brandas (Kappa elevado), o consumo de reagentes químicos cai vertiginosamente. A pré-refinação torna-se obrigatória para desmembrar mecanicamente os feixes residuais resultantes dessa estratégia.
Simulador de Impacto Kappa
Calculadora em Tempo Real
Ajuste o Número Kappa de saída do digestor para simular o rendimento da madeira, a economia de reagentes químicos e a demanda de pré-refinação mecânica.Essenciais para otimizar o rendimento da madeira, os pré-refinadores permitem que a indústria opere digestores com números Kappa muito mais altos e desmembre os feixes residuais mecanicamente, reduzindo o consumo de químicos, baixando o dispêndio energético global e preparando a fibra para um tratamento muito mais refinado a jusante.
Arquitetura da Linha de Fibras: Estágios de Pré-Refinação
A distribuição estratégica dos equipamentos de pré-refinação garante o desfibramento sem perda de freeness.
Estágio 1
Blowline Refining
Instalado imediatamente à saída do digestor contínuo, antes do tanque de sopro. Processa polpa em Alta Consistência (HC) impregnada em licor negro quente. A lignina residual encontra-se no estado termoplástico (>Tg), permitindo separar as fibras pela lamela média sem corte.
Consistência: 8% - 15% / >35%
Temperatura: > 130°C
Kappa Típico: > 100
PRESSURIZADO
Estágio 2
Hot Stock & Deshive
Posicionado a jusante do tanque de sopro. Opera em Baixa Consistência (3-5%) focado na destruição severa de shives (palitos de madeira não cozidos) com redução superior a 70%, sem causar alteração expressiva na drenabilidade (freeness CSF/°SR).
Consistência: 3% - 5%
Redução Shives: > 70%
Foco de Propriedade: RCT / CMT / TEA
ATMOSFÉRICO / LC
Estágio 3
Despastilhador (Deflaker)
Aplicado em fibras recicladas (OCC) e recuperação de refugo (broke). Não utiliza esmagamento entre barras, mas sim folga fixa (0.5-1.5 mm) com acelerações e forças de cavitação fluida para desintegrar pastilhas sem corte de fibras.
Gap Operacional: 0.5 - 1.5 mm
Geração de Finos: Mínima / Nula
Velocidade Rotação: Up to 3000 RPM
CHOQUE HIDRODINÂMICO
Diagnóstico de Desempenho em Pré-Refinadores
Dentes do estator ou rotor com as pontas desgastadas, suaves e brilhantes.
• Diagnóstico:
O arredondamento e polimento da aresta de ataque podem decorrer do desgaste prolongado normal, mas a sua ocorrência precoce indica abrasão severa por suspensões minerais não depuradas (como sílica e terra) ou o fenómeno destrutivo da cavitação.
A cavitação periférica provoca micro-explosões que arrancam partículas metálicas do substrato, desgastando imediatamente a borda e anulando o efeito de fibrilação.
• A Solução Proposta:
Transição para geometrias otimizadas e seleção de uma liga de aço inoxidável martensítico com alto teor de crómio e carbono, tratada termicamente para garantir dureza extrema e retenção da afiação retilínea das ranhuras por meses a fio.
Canais e cavidades da guarnição completamente entupidos por uma massa dura de celulose.
• Diagnóstico:
Este colapso ocorre quando o material é super-prensado, colmatando por inteiro os sulcos radiais, assemelhando a matriz mecânica a um tijolo maciço.
Resulta intrinsecamente de volumes de carga inaceitáveis (consistência demasiado elevada para o gap estipulado) ou de uma seleção incorreta das angulações das ranhuras, o que impede o regime de escoamento turbulento.
• A Solução Proposta:
Revisão da dinâmica de fluxo. O design de dentes e cavidades intercaladas exige nervuras curvas precisas no centro do rotor para impulsionar a massa radialmente e garantir o efeito de auto-limpeza através da força centrífuga.
Disco danificado, com trincas severas, dentes fraturados ou sinais de escoriações agudas profundas.
• Diagnóstico:
O equipamento está a sofrer as consequências de dezenas de milhões de pulsações oscilatórias. Isto gera fadiga complexa, criando pites ou fraturas microscópicas.
Em casos críticos, flutuações de pressão causam o toque metal/metal das faces (Clashing), triturando o padrão e inundando a bomba com resíduos perfurantes. Além disso, contaminantes pesados (tramp metal) causam fraturas catastróficas em ligas frágeis.
• A Solução Proposta:
Para linhas que processam papel reciclado de baixa qualidade com alta contaminação, é imperativo abandonar ligas frágeis ao choque e investir numa metalurgia mais tenaz, aliada a um fabrico rigoroso que assegure tolerâncias dimensionais perfeitas para evitar o colapso no gap.
Amostra de papel contra a luz mostrando grumos escuros, flocos não dissolvidos ou palitos.
• Diagnóstico:
O despastilhador (deflaker) não está a cumprir a sua função principal: a completa destruição de grumos de fibras emaranhadas ("pastilhas") através de violentas acelerações, desacelerações radiais e choque hidrodinâmico. A falha indica que a zona de alto cisalhamento fluido foi perdida.
• A Solução Proposta: Substituição imediata do conjunto rotor/estator por uma configuração nova de dente e cavidade, desenhada com câmaras de expansão e restrições de passagem exatas que forçam a fricção interfibrilar sem cortar a fibra, preservando a resistência da suspensão para os estágios subsequentes.
Impacto das Falhas na Pré-Refinação sobre a Vida Útil dos Discos Refinadores
Como ineficiências e anomalias operacionais na etapa de pré-refinação (englobando despastilhadores, blowline e tratamento hot stock) propagam danos severos aos equipamentos de refinação principal a jusante, comprometendo a integridade metalúrgica e a vida útil dos discos refinadores.
Sobrecarga Mecânica por Falha de Desagregação
- Origem do Problema: Falha no despastilhamento inicial (incapacidade de romper totalmente grumos/"pastilhas" e reduzir em mais de 70% os shives).
- Impacto Direto: Os aglomerados volumosos chegam aos discos e forçam as arestas de ataque a esmagar estruturas rígidas em vez de realizarem a fibrilação microscópica.
- Consequência Crítica (Groove Plugging): O material adensa-se profundamente, colmatando os sulcos radiais e bloqueando totalmente a drenagem hidrodinâmica.
Abrasão e Fratura por Má Depuração
- Origem do Problema: Falha na limpeza por centrifugadores (centricleaners) a montante, permitindo a passagem de resíduos minerais e corpos estranhos.
- Arredondamento Prematuro: A infiltração constante de finas sílicas (areia) e terra causa intensa abrasão por deslize, destruindo a afiação retilínea exigida pela teoria SEL.
- Falha Catastrófica (Tramp Metals): O impacto de metais pesados em ligas de alta dureza, mas frágeis ao choque (Ferro Alto Cromo / Ni-Hard), gera trincas e ruturas catastróficas dos dentes.
Fadiga Complexa e Clashing por Instabilidade
- Origem do Problema: Falha na estabilização do fluxo e da consistência (3% a 5% em baixa consistência) vindos da etapa de pré-refinação.
- Fadiga Metálica: Dezenas de milhões de pulsações oscilatórias geradas por desbalanceios hídricos e vibrações torcionais do estator provocam microfraturas e descasque na matriz metálica.
- O Fenómeno do Clashing: A perda momentânea da "almofada" de celulose no gap resulta no toque metal/metal instantâneo, triturando o padrão geométrico em segundos.
Degradação por Cavitação Termodinâmica
- Origem do Problema: Variações anómalas de pressão e temperatura em sistemas que operam a jusante de tratamentos de massa muito quente (blowline e hot stock).
- Erosão Cavitacional: Perdas parciais de pressão levam à vaporização do licor quente na periferia dos discos. As micro-explosões arrancam partículas metálicas do substrato, destruindo a borda independentemente da dureza da liga.